+86-15371769898
 [email protected]
+86-15371769898[email protected]工業用ロールは、印刷や包装から製紙や金属加工に至るまで、無数の生産ラインの主力製品です。ロールが正確に動作し、表面仕上げが維持され、許容範囲内に留まるかどうかが、スムーズな動作とコストのかかるダウンタイムの違いとなります。長年にわたり、私たち江蘇晋航機械は、さまざまな業界のお客様向けに何千ものロールを製造してきました。そして、規律ある検査ルーチンがどのようにロールの寿命を延ばし、製品の品質を向上させ、コストを節約するかを直接見てきました。このガイドでは、あらゆるメンテナンス チームが活用できる、工業用ロールの検査に関する実際の現場でテストされたアドバイスを共有します。
定期検査は、問題が致命的になる前に発見することだけを目的とするものではありません。それはプロセスの一貫性を維持することです。ロールが磨耗したり、位置がずれていると、ウェブに欠陥が生じ、コーティングが不均一になり、振動が発生し、さらには下流の機器に損傷を与える可能性があります。私たちの協力の経験では、 製紙 そして 印刷と出版 施設では、適切に構成された検査プログラムにより、計画外のダウンタイムが最大 40% 削減されます。また、緊急事態に対応するのではなく、生産スケジュールに合わせてメンテナンスを計画するのにも役立ちます。
次の表は、日常の工業用ロール検査中にチェックする必要がある重要なパラメータをまとめたものです。これを開始点として使用し、特定の操作に合わせて頻度と方法を調整します。
| 検査項目 | 何を探すべきか | 代表的な周波数 | 推奨ツール |
|---|---|---|---|
| 表面の摩耗/損傷 | 傷、穴、へこみ、腐食、塗装の剥離 | 毎日または毎回の実行後に | 目視検査、拡大鏡 |
| ゴムカバーの状態 | 亀裂、膨れ、硬化、膨れ(ゴムロールの場合) | 毎週 | ショアデュロメーター、目視検査 |
| 硬度 | 面全体の均一性。元の仕様と比較 | 毎月 | ショアA/Dデュロメーター |
| 振れ (表示振れの合計 – TIR) | 回転中の過度の半径方向の動き | 四半期ごとまたはベアリング交換後 | ジャーナルのダイヤルインジケーター |
| ジャーナル&ベアリングシート | 摩耗、傷、フレッチング、腐食 | ベアリング交換時 | マイクロメーター、目視検査 |
| 振動 | 異常な振幅または周波数 | 毎月 (continuous monitoring ideal) | 振動 analyzer |
| コーティングの完全性 (該当する場合) | 剥離、膨れ、厚さのばらつき | 四半期ごと | 渦電流ゲージまたは超音波ゲージ |
| バランス | バランスが崩れると振動や騒音が発生する | 年に一度または再コーティング後 | ダイナミックバランシングマシン |
| 加熱/冷却チャンネル (加熱/冷却ロール用) | 詰まり、漏れ、温度均一性 | 毎年 | 温度センサー、流量テスト |
各ロールの詳細な記録を保管します。一貫したデータにより、傾向を特定できます。たとえば、振れが徐々に増加している場合は、故障のずっと前にベアリングの問題が発生していることを示している可能性があります。異常に気づいたら、待ってはいけません。コーティングされていないスチールロールの小さな表面の傷は、多くの場合研磨して消すことができますが、チェックせずに放置すると、より深い亀裂につながる可能性があります。
当店では、他のどのタイプよりも表面に関する問題が多く見られます。のために 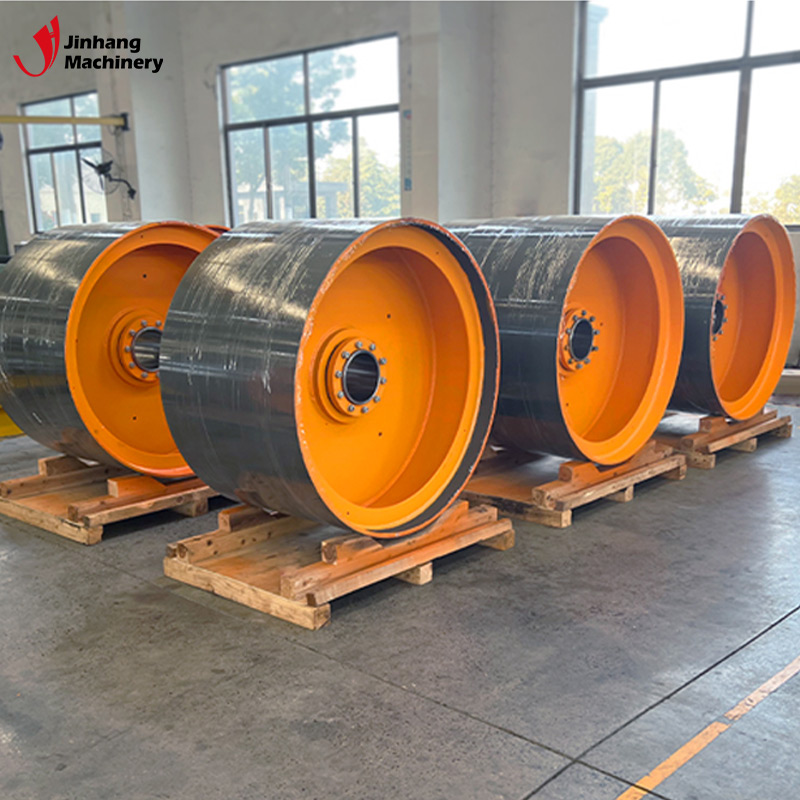 耐摩耗性と耐腐食性を備えたタングステンカーバイドコーティングされたローラー このローラーは、表面欠陥に関する前のセクションで説明したように、研磨環境での欠けや摩耗に耐えるために炭化タングステン コーティングを使用しています。その耐久性により、コーティングの破損を防ぎ、耐用年数を延ばします。 製品を見る→ 硬質クロムまたはタングステンカーバイドでコーティングされたロールの場合、特にロールが金属加工やゴム加工などの研磨環境で使用される場合、コーティングが欠けたり、薄く磨耗したりする可能性があります。シフト変更のたびに、簡単な目視チェックを行う必要があります。ベースメタルが露出している場合は、損傷が広がる前にロールを再コーティングするか交換する必要があります。
静止状態では問題がないように見えるロールでも、許容できない振れが発生する可能性があります。顔の中心と各エッジ付近で TIR を測定することをお勧めします。精度を高めるために 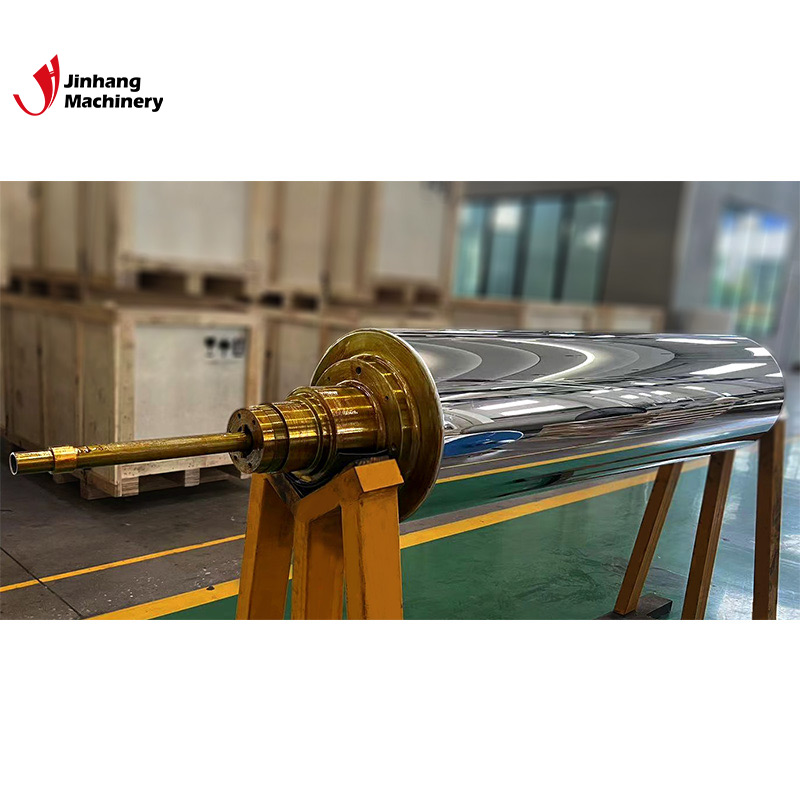 精密研磨されたスーパーミラーローラーで超滑らかな仕上がり 表面粗さが極めて低く、鏡面仕上げなので、塗装物や印刷物の欠陥を最小限に抑えます。振れの説明の後に述べたように、寸法安定性と清浄度が重要な高速用途に最適です。 製品を見る→ コーティングまたはラミネートラインのミラーローラーでは、振れは通常 0.02 mm 未満である必要があります。値を高くすると、縞模様や不均一な厚さが発生します。振動解析は、高速アプリケーションに特に役立ちます。振動はロール自体(アンバランス、真円度のずれ)から発生する場合もあれば、ベアリングの位置ずれや基礎の問題などの外部発生源から発生する場合もあることに注意してください。
経験豊富なチームでも、次のような罠に陥ることがあります。
動作条件は大きく異なるため、すべてに当てはまる唯一の答えはありません。ただし、お客様との現場での経験を活かし、 ゴムとプラスチック の場合、次のベースラインをお勧めします。
高温、腐食性化学薬品、重荷重などの過酷な環境でロールを動作させる場合は、これらの間隔を短くします。突然の故障を避けるために、四半期ごとのコーティング検査が必要なスチール酸洗ラインのロールを見たことがあります。
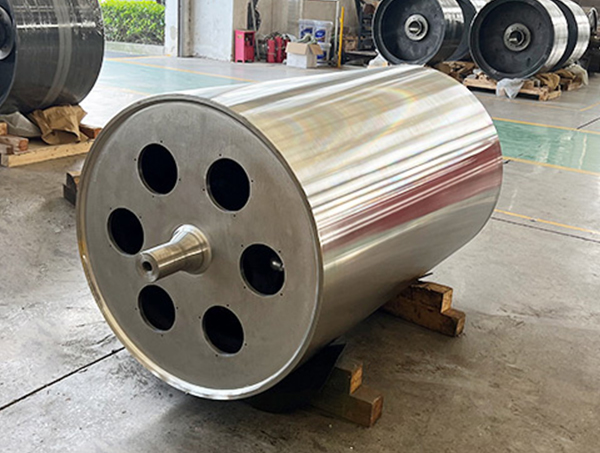
江蘇晋航機械では、ただロールを製造するだけではありません。私たちは、それらが現実世界の状況下でどのように動作するかを理解しています。私たちの 均一な冷却ミラー冷却ローラーによる一貫した温度制御 ホットスポットを防ぐために均一なチャネル形状で設計されたこのローラーは、高速生産でも均一な冷却を保証します。鏡面研磨された表面により材料の離型性が向上し、包装やフィルムの押出における無駄やダウンタイムが削減されます。 製品を見る→ たとえば、冷却ロールは、ホットスポットを防ぐために均一なチャネル形状で設計されています。これは、温度勾配が予測可能なため、検査を簡素化する機能でもあります。設計意図がわかれば、逸脱をより早く発見できます。
もご用意しております カスタムロールソリューション ユニークなアプリケーション向け。検査の結果、標準ロール設計ではお客様のニーズを満たしていないことが判明した場合 (表面硬度が不十分であるか、熱応答が遅すぎる可能性があります)、当社のエンジニアリング チームが変更された設計を提案します。適切に設計されたロールでは、検査の頻度が減り、保守間隔が長くなります。
最後に、チームのトレーニングを継続してください。ロールの形状、材料、故障モードを理解している知識豊富な検査員は、問題を早期に発見します。私たちはいつでも喜んで経験を共有します。特定のロールの種類や用途についてご質問がございましたら、お気軽にお問い合わせください。
工業用ロールの検査は贅沢ではありません。これは、生産ラインの効率と製品の品質を保護する中核となるメンテナンス規律です。構造化されたチェックリストに従い、よくある間違いを回避し、メーカーの専門知識を活用することで、ロールの寿命を延ばし、計画外のダウンタイムを減らすことができます。単一のロール スタンドを運用している場合でも、複数ステーションのラインを運用している場合でも、体系的に検査し、徹底的に文書化し、迅速に行動するという原則は変わりません。そして、覚えておいてください。それは一人で行う必要はありません。ロールのメーカーは、お客様の業務に合わせた検査計画を作成する最良のパートナーになることができます。
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. 著作権はすべて留保されています.